
초음파 융착기(Ultrasonic Welder)
1. 초음파 융착기(Ultrasonic Welder)
인간이 들을 수 없는 영역의 높은 주파수의 초음파 진동 에너지를 기계적 마찰열로 변환하여,
플라스틱이나 비철금속 부품을 순식간에 접합하는 장치입니다.
별도의 접착제나 나사, 납땜 없이도 강력하고 깨끗한 결합이 가능해 현대 제조 공정에서 필수적인 장비로 사용되고 있습니다.
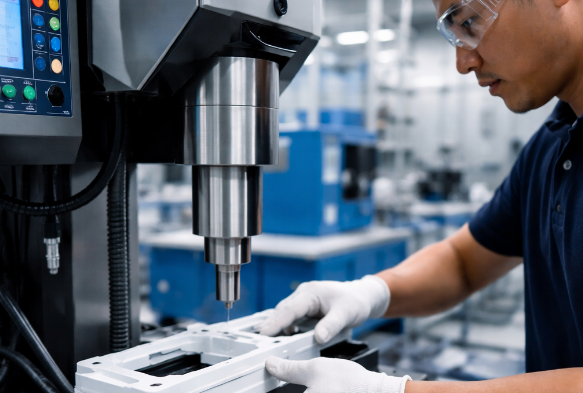
2. 초음파 전달 구조
전원공급기(Generator) -> 컨버터(압전소자) -> 부스터(진폭 증폭/감쇠) -> 혼(Horn, Sonotrode) -> 피가공물
3. 작동 원리 - 어떻게 붙을까?
1) 초음파 융착 순서는 '진동 → 마찰 → 열 → 용융'의 단계를 거칩니다.
2) 에너지 변환- 발진기(Generator)가 전기 에너지를 고주파 신호(주로 15~70kHz)로 바꿉니다.
3) 진동 발생- 진동자(Converter)가 이 전기 신호를 상하 미세 진동으로 변환합니다.
4) 진동 전달- '혼(Horn)'이라고 불리는 공구가 접합 부위에 이 진동을 집중적으로 전달합니다.
5) 마찰 및 용착- 부품 간의 접촉면에서 초당 수만 번의 마찰로 인하여 열이 발생하고,
이 열이 재료를 녹이면서 가압에 의해 서로 달라붙게 됩니다.
4. 초음파 융착기 구성요소
|
구성 요소 |
역할 |
|
발진기 (Generator) |
일반 전기를 고주파 전기 신호로 변환하는 두뇌 역할 |
|
진동자 (Converter) |
전기 신호를 실제 기계적 진동으로 바꾸는 심장 역할 |
|
부스터 (Booster) |
진동의 크기(진폭)를 조절하여 적정 에너지를 맞춤 |
|
혼 (Horn) |
가공물에 직접 닿아 진동 에너지를 최종 전달하는 도구 |
5. 초음파 융착기의 특징
1) 기술적 특징 (성능 및 품질)
- 초고속 작업: 용착에 걸리는 시간이 보통 0.1~1.0초 내외로 매우 짧아 대량 생산 라인에 최적
- 강력한 기밀성과 수밀성: 접합면의 분자가 서로 엉겨 붙는 방식이어서 물이나 공기가 새지 않는 강력한 밀봉이 가능
- 변형 최소화: 열이 전체가 아닌 접합부(인터페이스)에만 국부 접착으로 제품 전체의 뒤틀림이나 열 변형이 적음
- 이종 재질 접합: 특정 조건 하에서 서로 다른 종류의 플라스틱이나 비철금속(금속 융착 시)도 안정적으로 결합 가능
2) 경제적 및 환경적 특징
- 소모품 제로 (Cost-Free): 본드, 테이프, 나사, 납(Solder) 등이 전혀 필요 없어 재료비를 대폭 절감할 수 있음
- 친환경 공정: 유해한 가스나 냄새가 발생하지 않으며, 용매를 사용하지 않아 작업 환경이 매우 쾌적
- 높은 에너지 효율: 용접이 일어나는 순간에만 짧게 에너지를 소비하므로 전력 소모가 매우 적음
3) 운용 및 유지보수 특징
- 자동화 용이: 장비가 컴팩트하고 제어 신호가 명확하여 로봇 팔이나 자동 조립 라인에 적용이 쉬움
- 데이터 모니터링: 최신 디지털 장비로 용착 시의 압력, 시간, 에너지 값을 실시간으로 불량품을 즉각 확인 가능
- 반영구적 수명: 소모성 부품인 '혼(Horn)' 부품만 주기적으로 관리하면 반영구적으로 사용 가능하여 유지비가 적음
6. 사용 시 주의할 특징 (한계점)
1) 크기 제한- 초음파 에너지를 전달하는 '혼'의 크기에 한계가 있어, 너무 큰 면적을 한 번에 붙이기는 어려움
2) 재질 민감성- 열가소성 플라스틱에는 탁월하지만, 열에 녹지 않는 열경화성 수지에는 적용하지 못함
3) 설계의 중요성- 두 부품이 만나는 지점에 에너지를 집중시켜줄 융착선(Energy Director) 설계가 미리 되어 있어야 함
7. 초음파 장비업체
|
업체명 |
전화번호 |
|
(주)대영초음파 (Daeyoung Ultrasonic Co., Ltd.) |
032-667-3001 |
|
에코소닉 주식회사 (EcoSonic Co., Ltd.) |
031-548-0030 |
|
코맥스시스템 (KORMAX SYSTEM Inc.) |
031-274-9157 |
|
한국에프엠 |
031-351-7454 |
|
맥스기연 |
032-681-9683 |
|
엠피소닉 MPSONIC |
032-363-3326 |
|
듀라소닉(Durasonic CO.,LTD) |
031-684-5489 |
8. 초음파 융착 질문들
초음파 융착의 기본 원리는 무엇인가?
열융착·진동융착과 비교했을 때 차이점은?
초음파로 접착제 없이 접합이 가능한가?
초음파 주파수(20kHz / 30kHz / 40kHz) 차이는?
진폭(Amplitude)이 융착에 미치는 영향은?
가압력(Force)은 어떤 역할을 하는가?
융착 중 실제 온도는 어느 정도까지 올라가는가?
금속도 초음파 융착이 가능한 이유는?
초음파가 재료 물성에 미치는 영향은?
초음파 에너지는 어디서 가장 많이 소모되는가?
어떤 플라스틱 재질이 초음파 융착에 적합한가? (ABS, PP, PE, PC, PA, PET 등)
충전재(Glass fiber, Talc)가 있으면 영향은?
소재 표면 손상 이유는 무엇인가?
필름과 부직포도 초음파 융착이 가능한가?
서로 다른 재질(이종재) 융착이 가능한가? (예, 금속과 플락스틱)
적용 소재 두께 제한은 있는가?
투명 제품에 자국이 남지 않게 할 수 있는가?
의료·식품용 소재도 적용 가능한가?
실링(기밀) 목적의 융착이 가능한가?
발생하는 소음은 어느 정도 인가?
미세 부품(전자·배터리)에도 적용 가능한가?
몇 kW 출력 장비를 선택해야 하는가?
생산 속도(사이클 타임)는 어느 정도인가?
수동형 / 반자동 / 전자동 차이점은?
단일 헤드 vs 멀티 헤드 차이는?
서보 방식과 공압 방식의 차이는?
주파수 자동 추적(Auto tuning)이 필요한가?
데이터 로깅(Force, Time, Energy)은 가능한가?
PLC/로봇 연동이 가능한가?
장비 크기 및 설치 공간은 어느 정도 필요한가?
혼(Horn, Sonotrode)은 어떤 재질로 만드는가?
알루미늄·티타늄·스틸 혼 차이는?
혼(hon)의수명은 얼마나 되는가?
혼 파손의 주요 원인은?
혼 설계는 누가 하는가? (사용자 vs 장비사)
지그(Anvil)는 어떻게 설계해야 하는가?
제품 변경 시 혼 교체가 필요한가?
혼과 제품 간 공차 허용 범위는?
융착 강도는 어떻게 측정하는가?
인장/전단 강도 기준은?
융착 불량의 주요 원인은?
외관 불량(흔적, 백화, 타는 자국) 원인은?
재현성(Repeatability)은 얼마나 되는가?
공정 편차를 줄이는 방법은?
장기 내구성 문제는 없는가?
온도와 습도 변화 영향은 있는가?
작업자 숙련도는 어느 정도 필요한가?
초기 셋업 시간은 얼마나 걸리는가?
하루 생산량은 어느 정도 가능한가?
유지보수 주기는?
소모품은 무엇이 있는가?
에너지 소비량은 많은 편인가?
소음 문제는 없는가?
안전장치는 어떻게 구성되는가?
장비 가격대는 어느 정도인가?
혼과 지그의 비용은 별도인가?
유지보수 비용은 얼마나 드는가?
열융착 대비 원가 절감 효과는?
접착제 제거로 인한 비용 절감은?
투자 회수 기간(ROI)은 평균 얼마인가?
열판 융착과 어떤 상황에서 비교해야 하는가?
진동 융착이 더 적합한 경우는 언제인가?
레이저 융착과 비교 시 장단점은?
자동화 라인 적용 시 주의점은?
향후 생산량 증가 시 확장 가능한가?
해외 장비 vs 국산 장비 차이는?
우리 제품으로 테스트 샘플이 가능한가?
실제 양산 조건과 동일한 테스트가 가능한가?
불량 샘플 재현 테스트가 가능한가?
공정 조건 Window는 얼마나 넓은가?